Berita

Panduan Pengenalpastian Kecacatan Permukaan Gegelung Bergulung Sejuk: Daripada Pengelasan Kecacatan kepada Penghakiman Penerimaan

Gegelung gelek sejuk NatureSteeldigunakan secara meluas dalam industri perkakas rumah, automotif dan perkakasan setem. Perbezaan teras daripada gegelung gelek panas terletak pada permukaan kepingan: jalur gelek panas mempunyai skala, permukaan kasar dan toleransi dimensi yang besar; jalur canai sejuk menjalani guling berbilang pas pada suhu bilik, menghasilkan permukaan yang bersih, licin dan dimensi yang tepat.


Kecacatan permukaan merupakan bahaya kritikal bagi gegelung gelek sejuk. Tanda gulung, calar, tompokan kekuningan, penyekatan gegelung dan kecacatan lain boleh mengakibatkan penolakan bahagian setem dan kawah cat dalam kes ringan, atau penolakan kelompok penuh dalam kes yang teruk. Sesetengah kecacatan kekal terpendam semasa penghantaran dan muncul hanya semasa pengecapan, dengan mudah mencetuskan pertikaian liabiliti.


Dokumen ini membantu pengguna mengenal pasti kecacatan, mengesan proses pengeluaran yang sepadan, menilai kualiti mengikut piawaian, dan melaksanakan kawalan pencegahan daripada saluran pengeluaran kepada pembungkusan pengangkutan laut. Ia berfungsi sebagai rujukan untuk kakitangan perolehan, pemeriksa kualiti dan jurutera yang berkaitan.


I. Mengapa Kualiti Permukaan Menentukan Secara Terus Hasil Setem Anda


Kualiti permukaan bukan semata-mata kebimbangan estetik; impaknya merebak ke seluruh rantaian pengeluaran.


Peringkat pertama: Setem. Sekerat (kemasukan dalaman yang terdedah pada permukaan) bertindak sebagai titik permulaan untuk mengecap keretakan. Retakan mikro tepi merambat menjadi patah semasa lukisan dalam. Helaian beralun dengan kerataan yang lemah menyebabkan kedudukan di dalam acuan tidak stabil dan membawa kepada dimensi bahagian luar daripada toleransi.


Peringkat kedua: Salutan dan penyaduran elektrik. Sisa minyak menyebabkan kawah cat dan lubang jarum elektroforesis. Tanda gulung dan calar dibesarkan menjadi bintik-bintik yang kelihatan selepas penyaduran elektrik. Warna oksida (kotoran kekuningan) secara langsung menjejaskan lekatan untuk peenamelan dan salutan warna.


Peringkat ketiga: Selepas jualan. Untuk komponen kritikal penampilan seperti panel perkakas rumah dan panel dalaman automotif, kecacatan permukaan secara langsung mengakibatkan aduan penampilan produk siap. Pada peringkat ini, kerugian melangkaui satu kelompok helaian kepada kos produk siap dan jadual penghantaran.


Oleh itu, konsensus berlaku dalam industri: gred keluli dan ketebalan menetapkan had prestasi yang lebih rendah untuk gegelung gelek sejuk, manakala kualiti permukaan menetapkan had atas untuk produk siap. Menentukan gred permukaan dengan jelas pada masa penempatan pesanan adalah jauh lebih kos efektif daripada pertikaian pasca-fakta.

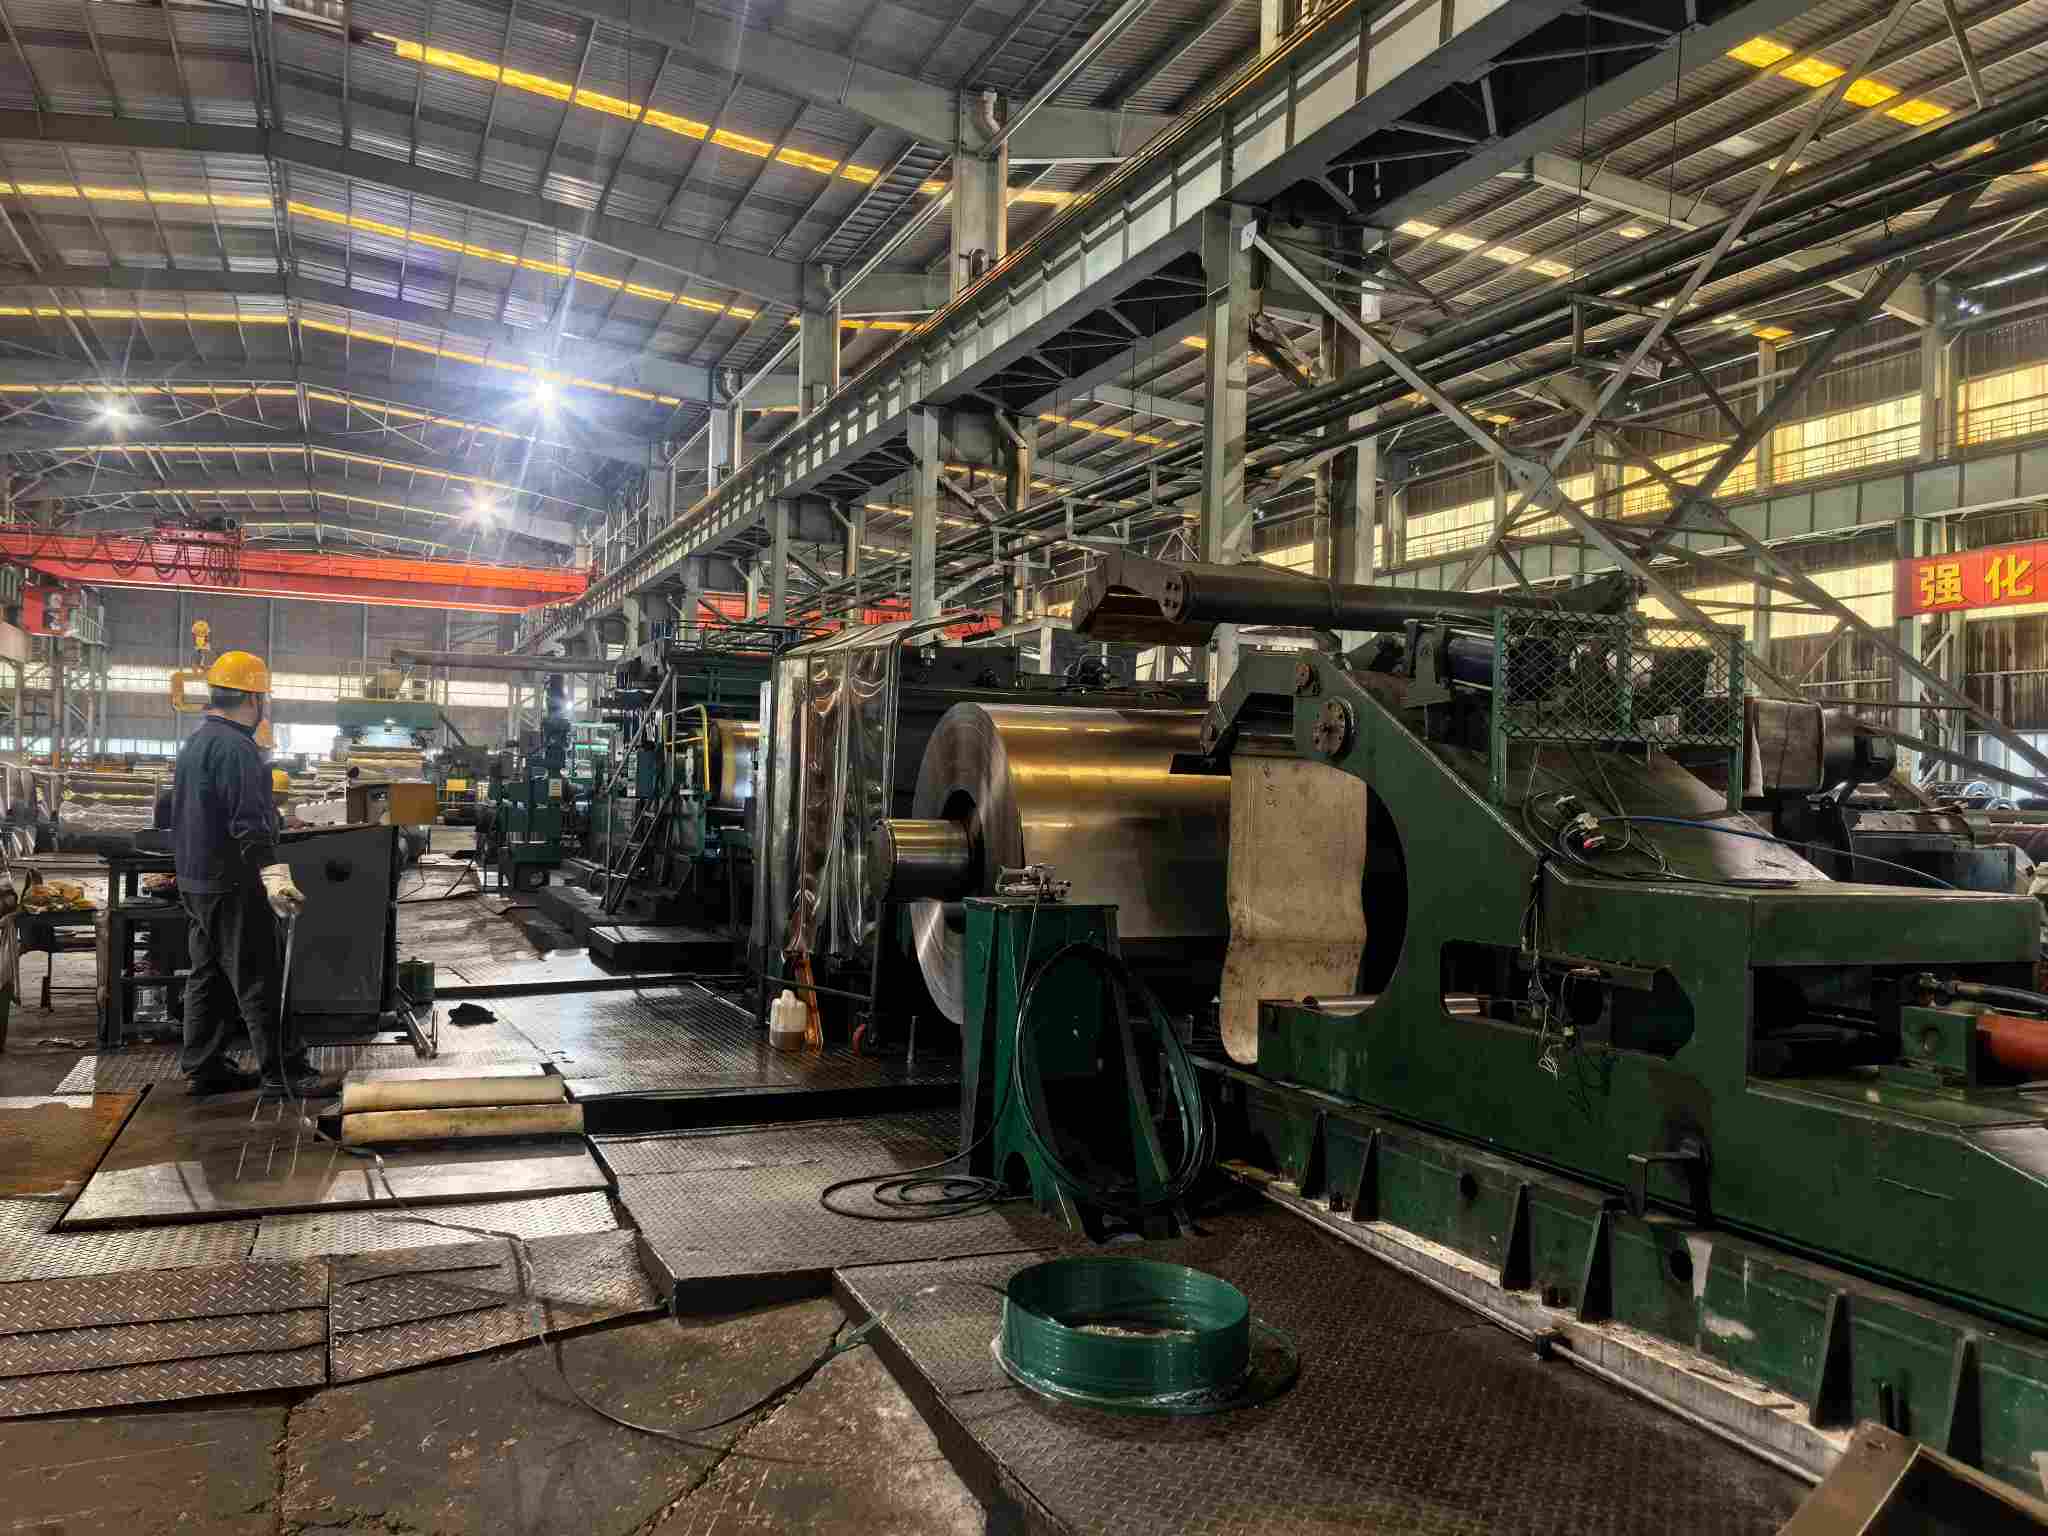
Cold rolling mill workshop

II. Klasifikasi Kecacatan Permukaan Biasa untuk Gegelung Dingin


Kecacatan dikumpulkan mengikut peringkat pengeluaran di mana ia berasal: kecacatan yang diperkenalkan dalam proses penggulungan, kecacatan yang diperkenalkan dalam proses penyepuhlindapan dan penjerukan, dan kecacatan yang diperkenalkan semasa penyimpanan dan pengangkutan. Pengelasan ini membolehkan pengesanan terus kepada proses yang bertanggungjawab selepas pemerhatian kecacatan.


Setiap kecacatan diterangkan dalam format bersatu: Ciri-ciri Penampilan → Punca → Kesan Hiliran → Kriteria Penerimaan Rujukan.


2.1 Kecacatan yang Diperkenalkan dalam Proses Rolling


Retak Tepi


  •  Rupa: Keretakan berterusan atau terputus-putus pada tepi kepingan keluli atau jalur, daripada ciri-ciri kecil seperti burr kepada patah bergerigi, ternganga dalam kes yang teruk.
  •  Punca: Logam tepi mengalami tegasan tiga paksi semasa bergolek dan melebihi had kemuluran bahan. Faktor penyumbang biasa termasuk kecacatan tepi masuk, skala tepi tertekan, pengedaran pengurangan hantaran yang tidak betul dan ketegangan gulingan yang berlebihan.
  •  Kesan: Retak merambat semasa celahan; keretakan bermula dari tepi semasa pengecapan, menyebabkan bahagian yang ditarik dalam langsung tidak sesuai untuk digunakan.
  •  Penghakiman: Retak ditakrifkan sebagai kecacatan yang memudaratkan perkhidmatan di bawah piawaian dan tidak dibenarkan. Burr tepi kecil boleh diterima secara bersyarat jika dikeluarkan sepenuhnya selepas dibelah.


Bergelombang / Buckle


  •  Rupa: Permukaan kepingan tidak rata yang mempamerkan profil beralun atau meledingkan tepi/rantau tengah dalam keadaan keadaan bebas.
  •  Punca: Tetapan mahkota gulung yang tidak betul, suhu gulung yang tidak sekata mendorong "mahkota terma", sisihan ketebalan melintang masuk yang besar, dan tegangan guling yang turun naik.
  •  Kesan: Sisihan suapan pada talian pengecapan automatik. Jika gelombang berpunca daripada kerosakan sistem bentuk plat, tegasan sisa menyebabkan spring-back walaupun selepas diratakan.
  •  Penghakiman: Toleransi kerataan dinyatakan secara eksplisit dalam piawaian. Kegelisahan kecil boleh diperbaiki dengan meratakan; bahagian yang tidak patuh yang kegelisahannya kekal di luar toleransi selepas meratakan akan dianggap tidak mematuhi.


Tanda Gulung


  •  Rupa: Lekukan berkala pada permukaan kepingan, dengan lilitan gulungan yang sepadan dengan jarak. Ciri ini membezakan tanda gulung daripada calar.
  •  Punca: Penyok pada permukaan gulungan atau bahan asing yang melekat (serpihan berskala, enap cemar minyak), yang memindahkan kesan tekanan ke permukaan kepingan.
  •  Kesan: Kegagalan penampilan langsung untuk bahagian gred kosmetik; kepekatan tegasan pada lekukan semasa pengecapan.
  •  Penghakiman: Tertakluk kepada gred permukaan yang ditentukan. Tanda gulung kecil dibenarkan untuk Gred FB mengikut standard kebangsaan. Untuk Gred FC, bahagian yang lebih berkualiti hendaklah bebas daripada kecacatan yang jelas. Tanda guling berkala yang berbeza dengan kedalaman yang boleh dilihat dianggap tidak mematuhi Gred FC/FD.


calar


  •  Penampilan: Parut linear arah tidak berkala dengan seretan yang boleh dilihat apabila disentuh dengan tangan.
  •  Punca: Bahan asing keras melekat pada meja penggelek, plat pemandu atau gulungan pemandu; gelinciran antara lapisan disebabkan oleh ketegangan gegelung yang tidak stabil.
  •  Kesan: Calar yang melebihi kedalaman tertentu menjadi tapak permulaan untuk mengecap keretakan dan menyebabkan penolakan bahagian berorientasikan penampilan.
  •  Penghakiman: Kriteria sejajar dengan kriteria untuk tanda gulung, dilaksanakan setiap klausa gred permukaan. Amalan biasa industri: calar kecil dengan kedalaman tidak melebihi separuh toleransi ketebalan boleh dirundingkan, tertakluk kepada perjanjian kontrak.


#### Sisihan Ketebalan sepanjang Jalur


  •  Penampilan: Hampir tidak dapat dilihat dengan mata kasar, dimanifestasikan sebagai ketebalan yang tidak konsisten merentas kedudukan berbeza bagi satu helaian.
  •  Punca: Tindak balas tertunda sistem Kawalan Tolok Automatik (AGC), turun naik ketebalan masuk dan sisihan dalam tetapan daya guling.
  •  Kesan: Ketebalan dinding tidak sekata bahagian yang dicop; turun naik ketebalan menjejaskan penyusuan dan membentuk kestabilan untuk barisan pengeluaran automatik.
  •  Penghakiman: Diukur melalui tolok ketebalan terhadap jadual toleransi ketebalan standard. Nota: jadual toleransi dibahagikan mengikut ketebalan dan lebar nominal dan bukannya menggunakan nilai tunggal universal.


sekerat


  •  Rupa: Garisan berwarna perak-terang atau gelap yang memanjang dengan panjang yang berbeza-beza, kebanyakannya berlaku pada kepala gegelung, ekor gegelung atau zon tempatan.
  •  Punca: Kemasukan bukan logam dalam keluli (cth. alumina) dipanjangkan semasa bergolek dan akhirnya terdedah pada permukaan.
  •  Kesan: Sumber permulaan utama untuk keretakan semasa lukisan dalam. Jauh lebih berbahaya daripada calar biasa, serpihan mewakili manifestasi permukaan kecacatan bahan dalaman.
  •  Penghakiman: Kemasukan diklasifikasikan sebagai kecacatan yang memudaratkan di bawah piawaian dan tidak dibenarkan. Sekerat tempatan biasanya menunjukkan masalah metalurgi dan tuangan berterusan dan biasanya dianggap tidak mematuhi.


 2.2 Kecacatan yang Diperkenalkan dalam Proses Penyepuhlindapan dan Penjerukan


#### Pewarnaan Kekuningan / Tint Oksida


  •  Rupa: Perubahan warna coklat kekuningan setempat pada permukaan kepingan; perbezaan warna gegelung penuh dalam kes yang teruk.
  •  Punca: Karbonisasi sisa minyak selepas penyepuhlindapan; kawalan titik embun yang tidak mencukupi bagi atmosfera pelindung relau (campuran hidrogen / nitrogen-hidrogen) yang membawa kepada pengoksidaan ringan.
  •  Kesan: Kerosakan teruk lekatan untuk enamel, salutan warna dan lukisan; perbezaan warna secara langsung membatalkan kelayakan bahagian gred penampilan.
  •  Penghakiman: Pewarnaan oksida kecil dibenarkan untuk Gred FB. Gred FC/FD mengenakan keperluan pada perbezaan warna dan lekatan; kejadian mengakibatkan ketidakpatuhan. Relau penyepuhlindapan terang yang dikendalikan dengan betul dengan perlindungan hidrogen tidak akan menghasilkan kesan kekuningan yang ketara.


Penyekatan Gegelung


  •  Penampilan: Lekatan antara lapisan setempat menghalang penyingkiran; kesan koyak atau bergetah kekal pada permukaan kepingan di mana lapisan melekat dipisahkan.
  •  Punca: Suhu penyepuhlindapan yang berlebihan, ketegangan gegelung yang tinggi, tekanan pekat setempat daripada bentuk plat yang lemah; permukaan yang sangat licin memburukkan lagi lekatan.
  •  Kesan: Kawasan permukaan berterusan yang besar menjadi rosak pada zon lekatan-koyak.
  •  Penghakiman: Kerosakan adhesi-koyak membentuk kecacatan tidak akur yang ketara. Isu proses penyepuhlindapan klasik ini biasanya dikaitkan dengan tetapan parameter penyepuhlindapan yang tidak betul.


Lubang Jeruk Terlebih


  •  Penampilan: Permukaan kepingan kusam ditutup dengan lekukan halus padat dan mempamerkan rasa sentuhan yang kasar.
  •  Punca: Suhu mandi asid yang terlalu tinggi, kepekatan asid yang tidak betul atau masa rendaman yang berpanjangan dalam bahagian penjerukan, mengakibatkan hakisan berlebihan substrat besi.
  •  Kesan: Kekasaran permukaan yang melampau merendahkan lekatan salutan; pengurangan ketebalan bahan dalam kes yang teruk.
  •  Penghakiman: Lubang kecil mungkin dibenarkan untuk gred permukaan yang lebih rendah tanpa kerosakan pembentukan. Pit adalah dilarang untuk Gred FC/FD.


Garisan Lüders / Terikan Stretcher


  •  Rupa: Tanda gelincir seperti jalur beralun muncul pada permukaan komponen yang dicop.
  •  Nota: Ini adalah harta material dan bukannya kecacatan. Keluli karbon rendah seperti DC01 dan SPCC menampilkan dataran hasil, dan ubah bentuk yang tidak sekata semasa pengecapan menghasilkan garisan Lüders. Kilang keluli menghilangkan dataran tinggi hasil melalui penggeleksan kulit dengan pengurangan kecil.
  •  Perkara utama: Keberkesanan skin-pass merosot mengikut masa penyimpanan. Penuaan semula jadi memperkenalkan semula dataran tinggi hasil. Piawaian menentukan tempoh jaminan: EN 10130 menjamin tiada talian Lüders dalam tempoh enam bulan selepas pas kulit untuk DC05; DC06/DC07 membawa jaminan tanpa had. GB/T 5213 membezakan tempoh mengikut gred permukaan: kira-kira tiga bulan untuk permukaan gred tinggi (FC/FD) dan kira-kira enam bulan untuk gred umum (rujuk piawaian dan kontrak asal untuk nilai yang tepat).
  •  Penghakiman: Garisan Lüders yang timbul daripada penyimpanan yang terlalu tua biasanya tidak diklasifikasikan sebagai kecacatan kualiti. Pembeli hendaklah menentukan tempoh penyimpanan dan amalan inventori "masuk dahulu, keluar dahulu" semasa penempatan pesanan.


Sisa Minyak


  •  Rupa: Filem minyak tidak sekata pada permukaan kepingan, ditunjukkan sebagai coretan atau bintik terkumpul minyak.
  •  Punca: Prestasi bahagian penyahcairan elektrolitik yang tidak mencukupi atau penggunaan minyak yang tidak terkawal selepas penggulungan kulit.
  •  Kesan: Cat kawah dan lubang jarum elektroforesis; filem minyak yang berlebihan menjejaskan prestasi kimpalan.
  •  Penghakiman: Piawaian biasanya menyatakan produk yang dihantar minyak dengan lapisan minyak yang boleh ditanggalkan melalui pembersihan alkali. Ketakpatuhan dikenakan apabila sisa minyak yang tidak sekata menyebabkan kegagalan proses hiliran.


2.3 Kecacatan yang Diperkenalkan semasa Penyimpanan dan Pengangkutan (Zon Pertikaian Liabiliti Tinggi)


Karat Noda Air


  •  Rupa: Noda karat berwarna kuning muda hingga coklat gelap yang kebanyakannya bermula dari permukaan atau tepi kepingan; kerap diperhatikan untuk kargo pengangkutan laut.
  •  Punca: Kelembapan pekat daripada bekas berpeluh akibat perbezaan suhu-kelembapan, semburan garam laut; gegelung kosong tidak mempunyai pembungkusan kalis karat atau pembungkusan yang rosak.
  •  Kesan: Cat melepuh di atas zon berkarat; penurunan taraf gegelung penuh dalam kes yang teruk.
  •  Penghakiman: Salah satu kecacatan yang paling sering dipertikaikan. Liabiliti ditentukan oleh tiga faktor: ① Warna karat: karat segar kelihatan kuning terang / oren‑merah; karat tua bertukar coklat gelap atau hitam. ② Keutuhan pembungkusan: keadaan kertas anti-karat, filem plastik dan pelindung tepi. ③ Garis masa: perbandingan antara tarikh pengeluaran / permohonan minyak dan tarikh ketibaan dengan tempoh sah anti-karat standard (piawaian kebangsaan menentukan kesahan enam bulan bebas karat daripada pembuatan untuk gegelung penghantaran minyak dalam keadaan pengangkutan-penyimpanan biasa). Jika kakisan berlaku dengan pembungkusan utuh dalam tempoh kesahan anti-karat, liabiliti terletak pada pembekal. Pembungkusan yang rosak atau storan yang telah tamat tempoh memberikan liabiliti kepada pembeli.


Mengendalikan Kemek


  •  Rupa: Lekukan setempat atau kesan lebam, tertumpu kebanyakannya pada lilitan gegelung luar dan titik sentuhan angkat.
  •  Punca: Pengangkatan yang tidak betul, pemampatan susun dan pengaman yang tidak mencukupi semasa pengangkutan.
  •  Penghakiman: Penyok pembalut luar tempatan boleh diterima secara bersyarat selepas menanggalkan pembalut yang terjejas tanpa kerosakan fungsi. Kemek yang meluas menyebabkan gegelung tidak sesuai.


Teleskop / Gegelung Longgar


  •  Rupa: Muka hujung gegelung tidak sejajar membentuk profil berlangkah teleskop; tali pengikat longgar.
  •  Punca: Salah penjajaran semasa melingkar, ketegangan yang tidak betul dan kelonggaran tali semasa transit.
  •  Kesan: Cakar helaian dan sisihan suapan semasa membuka gegelung; bahaya keselamatan gudang.
  •  Penghakiman: Muka hujung yang tidak sejajar melebihi had toleransi merupakan ketidakpatuhan. Tali yang longgar hendaklah ditegangkan semula di dalam gudang.


2.4 Jadual Kecacatan Rujukan Pantas


Kecacatan Proses Bertanggungjawab Punca Biasa Dibenarkan untuk Gred FB Dibenarkan untuk Gred FC/FD
Retak Tepi Bahan bergolek / masuk Tekanan tepi yang berlebihan Tidak dibenarkan Tidak dibenarkan
Kegelisahan bergolek Mahkota gulung / ketegangan yang tidak betul Tidak dibenarkan jika di luar toleransi Tidak dibenarkan jika di luar toleransi
Tanda Gulung bergolek Kerosakan permukaan roll / bendasing Kecil dibenarkan Tidak dibenarkan
calar Berguling / membelah Benda asing pada laluan penggelek Kecil dibenarkan Tidak dibenarkan
Sisihan Ketebalan sepanjang Jalur bergolek sisihan kawalan AGC Tidak dibenarkan jika di luar toleransi Tidak dibenarkan jika di luar toleransi
sekerat Pembuatan keluli / tuangan berterusan Kemasukan Tidak dibenarkan Tidak dibenarkan
Pewarnaan Kekuningan Penyepuhlindapan Sisa minyak/suasana buruk Kecil dibenarkan Tidak dibenarkan
Penyekatan Gegelung Penyepuhlindapan Suhu/ketegangan yang tidak betul Tidak dibenarkan Tidak dibenarkan
Lubang Jeruk Terlebih Penjerukan Penjerukan di luar kawalan Kecil dibenarkan Tidak dibenarkan
Garisan Lüders Harta material Dataran tinggi hasil / penuaan Bukan kecacatan, tertakluk kepada kekangan tempoh penyimpanan Bukan kecacatan, dengan tempoh penyimpanan yang dibenarkan lebih pendek
Sisa Minyak Mengurangkan minyak / kulit Penyahgaraman yang tidak mencukupi Tidak dibenarkan Tidak dibenarkan
Karat Noda Air Penyimpanan & pengangkutan Pembungkusan lembapan / rosak Tidak dibenarkan (pengecualian untuk kesahan anti-karat tamat tempoh)

Tidak dibenarkan


III. Pemeriksaan Di Tapak: Kaedah Ujian Praktikal dan Senarai Semak Penerimaan 10 Minit


3.1 Empat Teknik Pemeriksaan Di Tapak


Pemeriksaan Visual cahaya sisi. Teknik semakan permukaan yang paling kritikal. Buka gulungan helaian meter demi meter di bawah cahaya sisi sudut rendah dalam 45 darjah. Kegelisahan, kesan gulung dan calar samar menjadi ketara di bawah cahaya sisi, manakala banyak kecacatan kekal tidak kelihatan di bawah pencahayaan hadapan terus — titik buta biasa untuk pihak yang menerima. Beri keutamaan kepada zon tepi 50‑milimeter, di mana keretakan tepi dan burr kerap berlaku.


Penilaian Taktil. Luncurkan kuku merentasi tekstur permukaan: tanda gulung menghasilkan seretan berkala; calar menghasilkan seretan berterusan. Sliver mempamerkan ciri sentuhan hampir dengan calar biasa; pengenalpastian memerlukan gabungan lokasi (kebanyakannya di kepala / ekor gegelung) dan prestasi pengecapan seterusnya.


Pengukuran Instrumen. Gunakan tolok ketebalan mudah alih untuk sampel ketebalan pada kepala gegelung, gegelung tengah dan ekor gegelung untuk semakan variasi ketebalan. Gunakan tepian lurus ditambah tolok peraba untuk pengukuran lencongan. Jika ada, ukur nilai kekasaran Ra melalui penguji kekasaran (kekasaran membentuk penunjuk teras untuk gred permukaan, dengan prosedur ujian dinyatakan dalam piawaian). Titik pensampelan tolok ketebalan mesti meliputi lebar jalur penuh dan bukannya zon tengah sahaja.


Pembungkusan dan Pemeriksaan Tanda. Mula-mula periksa integriti pembungkusan anti-karat dan kebolehbacaan tanda penghantaran apabila bekas dibuka (nombor gegelung, gred keluli, dimensi, gred permukaan, berat, tarikh pengeluaran). Suspek kecacatan permukaan akibat pengangkutan untuk sebarang kerosakan pembungkusan.


3.2 Senarai Semak Penerimaan 10 Minit untuk Pihak Penerima


1. Periksa pembungkusan: Periksa integriti kertas / filem anti-karat, pelindung tepi, tali pengikat dan sarung keluli; cari kesan pendedahan air.

2. Sahkan tanda: Sahkan nombor gegelung, gred keluli, dimensi, gred permukaan dan pesanan pembelian padanan tarikh pengeluaran dan Sijil Ujian Kilang (MTC).

3. Pemeriksaan cahaya sisi liputan penuh: Periksa permukaan kepingan meter demi meter di bawah cahaya sisi 45 darjah, memfokus pada zon tepi 50 mm.

4. Persampelan sentuhan rawak: Seret kuku jari merentasi tiga lokasi rawak untuk membezakan tanda guling, calar dan serpihan.

5. Pemeriksaan titik ketebalan: Ambil ukuran pada kepala gegelung, gegelung tengah dan ekor gegelung dan rekodkan variasi ketebalan sepanjang jalur.

6. Pengukuran warpage: Ukur warpage keadaan bebas pada segmen helaian satu meter.

7. Dokumentasi dan persampelan: Ambil gambar kawasan yang rosak dengan rujukan skala dan simpan segmen sampel yang rosak 300-milimeter sebagai bukti penilaian liabiliti.

8. Rujukan silang gred: Bandingkan pemerhatian terhadap klausa gred permukaan dalam Bab IV dan buat kesimpulan: Terima / Penerimaan Bersyarat / Penolakan.


IV. Langkah Kawalan Sumber NatureSteel terhadap Kecacatan Permukaan


Bahagian sebelumnya merangkumi pengenalan kecacatan untuk pengendalian selepas kejadian. Bab ini menerangkan kawalan pencegahan sebelah kilang. Kecacatan permukaan pada asasnya adalah masalah berakar proses. Pengenalpastian kecacatan jatuh kepada pengguna hiliran, manakala pencegahan kecacatan adalah milik barisan pengeluaran.


Bahagian Penjerukan: Penjerukan lima peringkat ditambah nyahyah elektrolitik. Penyingkiran skala yang lengkap adalah prasyarat untuk permukaan gulung sejuk yang bersih. Penjerukan berlebihan menghasilkan lubang; daun kurang jeruk ditekan dalam skala. Penyahgaraman elektrolitik mengurangkan risiko sisa-minyak yang dikaitkan secara langsung dengan kesan kekuningan dan kawah cat.


Bahagian Bergolek: Kilang undur enam tinggi dengan sistem kawalan digital. Kawalan bentuk plat gelung tertutup dan peruntukan pengurangan pas yang tepat membentuk kawalan teras untuk kegelombang, rekahan tepi dan sisihan ketebalan membujur. Sistem kawalan berangka Siemens dan ABB memberikan toleransi ketebalan hingga ±0.03mm, memenuhi Kelas Ketepatan Khas di bawah EN10131. Ketebalan gelek minimum mencapai 0.15mm. Permukaan gulungan menjalani pemeriksaan berjadual untuk mengesan kerosakan permukaan gulungan dan bahan asing sebelum pemindahan cetakan pada helaian. Tanda gulung adalah kecacatan yang mudah dihapuskan melalui rutin pemeriksaan gulungan.


Bahagian Penyepuhlindapan: Penyepuhlindapan hidrogen terang. Atmosfera pelindung yang kaya dengan hidrogen menghalang pengoksidaan permukaan dan perubahan warna kuning, menghilangkan warna oksida pada sumber. Suhu penyepuhlindapan dan ketegangan gegelung dibahagikan mengikut berat gegelung dan bentuk plat untuk mengelakkan penyekatan gegelung.


Bahagian Skin-Pass: Pemanjangan terkawal antara 0.5% hingga 1.5%. Penggulungan laluan kulit dalam julat ini menghilangkan dataran tinggi hasil dan memperbaiki bentuk plat. Pemanjangan kulit yang tidak mencukupi gagal menyekat garisan Lüders; pemanjangan yang berlebihan merendahkan bentuk plat dan mengurangkan kekasaran permukaan. Mengimbangi parameter ini membentuk keperluan proses skin-pass teras.


Bahagian Kemasan dan Pembungkusan: Celah tanpa burr dan pembungkusan berorientasikan pengangkutan laut. Operasi membelah mengawal ketinggian burr untuk mengelakkan calar tepi. Gegelung siap dibalut dengan filem perencat kakisan meruap VCI, dipasang dengan pelindung tepi, diikat dengan tali keluli dan kalis lembapan dirawat untuk transit marin berkemasinan tinggi dan kelembapan tinggi. Kebanyakan pertikaian ketibaan pelabuhan mengenai karat noda air boleh dielakkan dengan pembungkusan yang teguh.


Bahagian Pemeriksaan: Pintu pemeriksaan tiga peringkat. Pemeriksaan gegelung gelek panas masuk; pemeriksaan dalam proses selepas penjerukan, penyepuhlindapan dan rolling pas kulit; pemeriksaan pra-penghantaran yang menggabungkan pensampelan permukaan dan ukuran dimensi. Segmen sampel dan rekod ujian disimpan untuk setiap kumpulan, dan Sijil Ujian Kilang (MTC) mengiringi penghantaran. Sebarang insiden kualiti boleh dikesan kembali kepada proses tertentu dan tetingkap masa pengeluaran, memberikan bukti yang kukuh untuk penilaian liabiliti.


Ringkasnya: Kecacatan permukaan tidak "didedahkan melalui pemeriksaan". Ia sama ada "dikilang" atau "dihalang". Pemeriksaan mengesahkan prestasi proses dan bukannya bertindak sebagai jaring keselamatan pilihan terakhir.

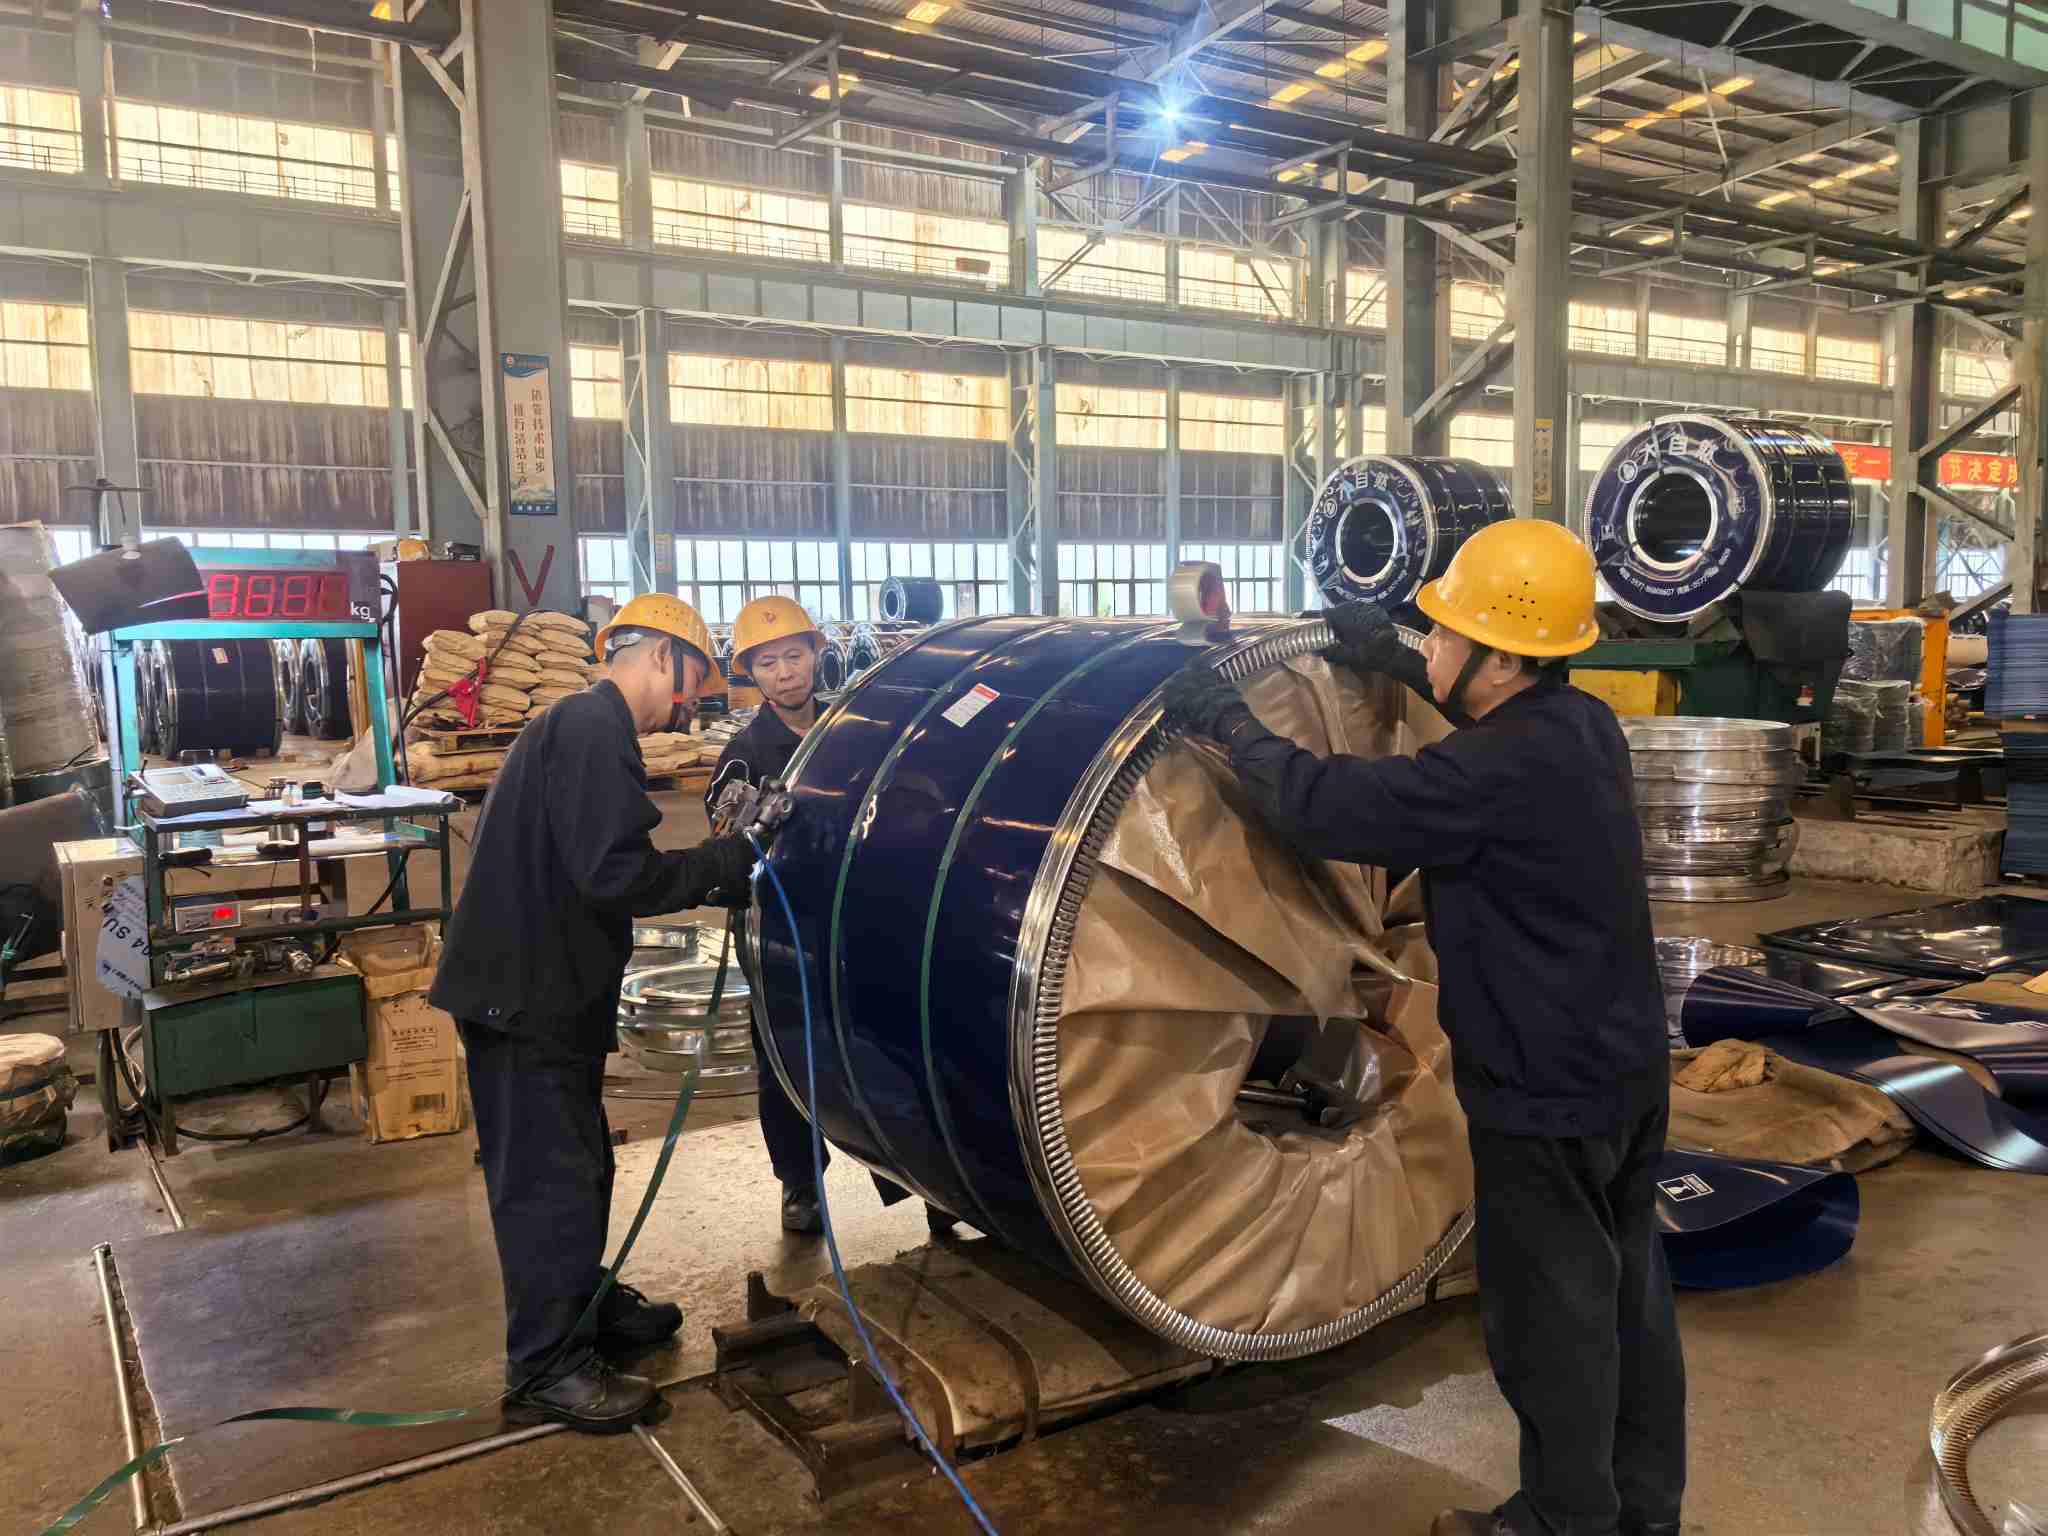
NatureSteel Coil Packing Process

Kesimpulan


Pengecaman kecacatan permukaan gegelung gelek sejuk bergantung pada gabungan pengetahuan proses, piawaian dan pengalaman lapangan. Dokumen ini menyusun pelbagai jenis kecacatan, senarai semak penerimaan dan rangka kerja penilaian liabiliti untuk rujukan semasa pemeriksaan. NatureSteel memiliki kepakaran rolling sejuk yang meluas dan melaksanakan kawalan kualiti permukaan proses penuh. Pembungkusan anti-karat VCI menstabilkan keadaan gegelung sepanjang penghantaran marin. Untuk spesifikasi gred keluli (cth. DC01, SPCC), perundingan gred permukaan atau permintaan sebut harga, sila berasa bebas untukhubungi kami.


Berita Berkaitan
Tinggalkan saya mesej
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami. Dasar Privasi
TolakTerima